|
제품 상세 정보:
결제 및 배송 조건:
|
| 나사_가열_구역: | 4 구역 | 나사_가열_전력: | 15.85kW |
|---|---|---|---|
| head_heating_zones: | 3 구역 | 머리_가열_전력: | 10kW |
| Plasticizing_capacity_hdpe: | 90kg/h | 최대_제품_볼륨: | 10L |
| 강조하다: | 10리터 HDPE 압출 블로우 성형기,90kg/h 압출 성형기,4존 스크류 히팅 블로우 성형기 |
||
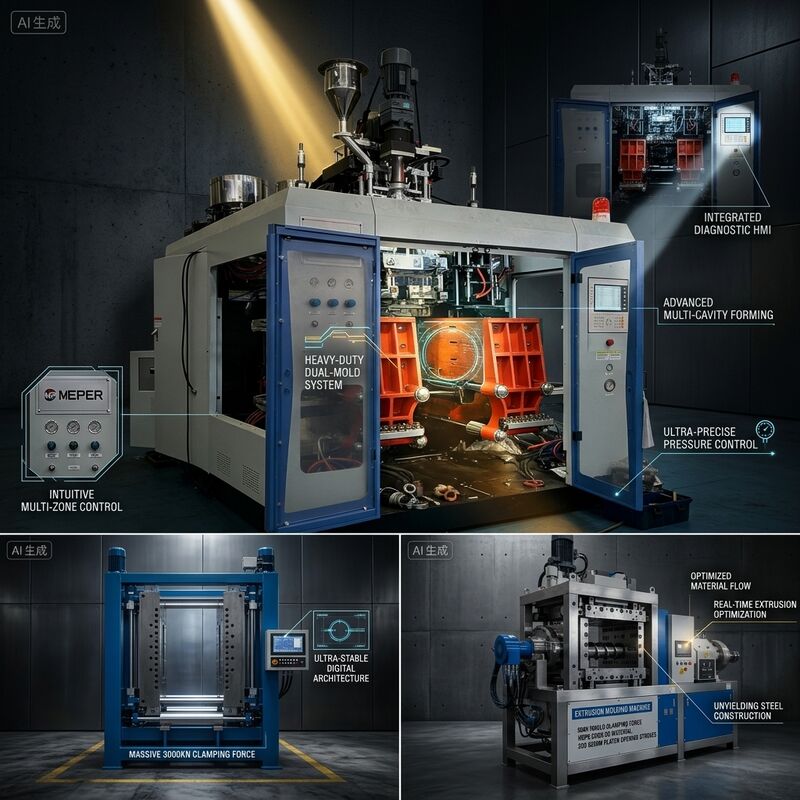
블로우 성형 병의 표면 결함은 거의 항상 온도 문제입니다. 흐름선, 파리슨의 상어 피부, 흐릿한 부분 및 핀치 오프에서의 눈에 보이는 용접선은 모두 고르지 않은 용융 또는 잘못된 온도로 작동하는 헤드에서 비롯됩니다. 이 10리터 HDPE 기계는 단일 헤드라인 출력 수치가 아닌 열 제어를 중심으로 사양되었습니다. 15.85kW의 4개 배럴 구역과 10kW의 3개 독립 헤드 구역, 그리고 0.28kW의 스크류 냉각 팬이 공급 인후를 안정적으로 유지합니다.
분할이 중요한 이유: 80mm, 24:1 스크류의 공급 섹션, 압축 섹션 및 계량 섹션은 각각 다른 작업을 수행하며, 이들이 단일 설정점을 공유하도록 강제하면 하나를 희생하여 다른 하나를 만족시켜야 합니다. 4개의 구역을 사용하면 공급 섹션은 브리징을 피할 수 있을 만큼 충분히 시원하게 작동하고, 압축 섹션은 제어된 전단 가열을 제공하며, 계량 섹션은 파리슨에 필요한 정확한 용융 온도를 전달하도록 조정됩니다.
열 제어 기능| 매개변수 | 사양 |
|---|---|
| 스크류 가열 구역 | 4 구역 |
| 스크류 가열 전력 | 15.85 kW |
| 스크류 냉각 팬 전력 | 0.28 kW |
| 헤드 가열 구역 | 3 구역 |
| 헤드 가열 전력 | 10 kW |
| 가소화 용량 (HDPE) | 90 kg/h |
| 스크류 직경 | 80 mm |
| 스크류 L/D 비율 | 24:1 |
| 최대 제품 부피 | 10 L |
| 총 기계 전력 | 80 kW |
병의 몸통을 따라 수직으로 흐르는 흐름선이 보일 때 일반적인 원인은 계량 구역이 너무 차가운 것입니다. 용융물이 탄성 기억을 가지고 헤드로 들어가고 파리슨 표면이 떨어지면서 불균일하게 늘어납니다. 헤드 온도를 일정하게 유지하면서 마지막 배럴 구역의 온도를 2~5도 높이면 다른 것을 건드리지 않고도 자주 해결됩니다.
흐릿하거나 무광택인 부분은 그 반대 방향, 즉 헤드가 용융물에 비해 차갑게 작동하여 다이 립에서 조기 피부 형성을 유발하는 것을 나타냅니다. 헤드 가열에는 자체적인 3개 구역이 있으므로 전체 배럴을 과열하고 그 과정에서 수지를 분해하지 않고도 이를 독립적으로 수정할 수 있습니다. 이 분리가 구역 제어가 있는 기계와 단일 온도 루프가 있는 기계의 실질적인 차이입니다.
자주 묻는 질문10리터 HDPE 기계에는 실제로 몇 개의 가열 구역이 필요합니까?
혼합 1~10리터 생산에는 4개의 배럴 구역과 3개의 헤드 구역 구성을 권장합니다. 구역 수가 적으면 공급, 압축 및 계량 섹션 간의 절충이 강제되어 일관되지 않은 파리슨 무게와 까다로운 부품의 표면 결함으로 나타납니다.
헤드에 별도의 온도 제어가 필요한 이유는 무엇입니까?
헤드는 배럴보다 용융물 부피가 훨씬 작고 표면적이 넓으므로 열 손실 프로파일이 완전히 다릅니다. 별도의 구역은 배럴이 분산을 위해 더 뜨겁게 작동하더라도 깨끗한 표면을 제공하는 온도로 다이 립을 유지합니다.
교대 근무 동안 어떤 출력 안정성을 기대할 수 있습니까?
공급 인후가 냉각되고 구역이 정상 상태일 때, 교대 근무 동안 파리슨 무게 드리프트는 연산자가 매시간 프로그래머를 조정할 필요가 없을 정도로 작습니다. 이 안정성은 나중에 추가하는 경우 자동 무게 제어를 실현 가능하게 만드는 것입니다.
담당자: Levi.Li
전화 번호: 86-13396686968
팩스: 86-574-81688011